你是不是也觉得,手板装得上、看起来对,下一步就可以直接量产?如果你这么想,很容易踩一个贵坑:试产良率不稳、装配对不上、工艺窗口一换就崩——问题往往不在「产线不行」,而在该冻结的东西没冻。
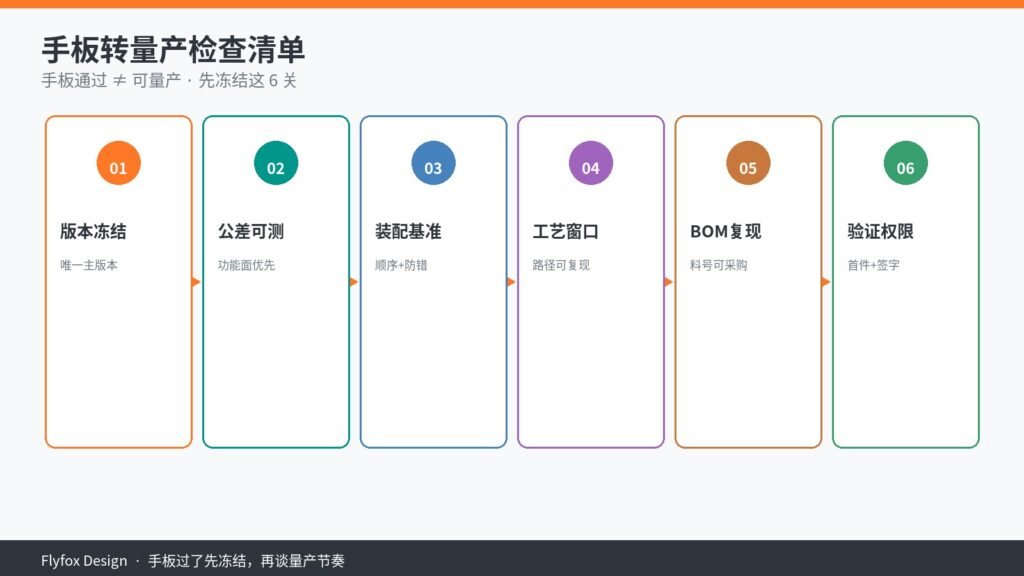
手板转量产检查清单,不是再打一版好看手板,而是把公差、装配、工艺、BOM 与变更边界锁成同一套可执行口径。手板过了就能量产?先过下面这 6 关。
公开语境里,从试制到量产强调方法验证与首件确认(可参考 First article inspection · Wikipedia)。落到硬件项目,更实用的问题是:手板验证了什么、没验证什么;量产前哪些版本、公差、装配与工艺必须冻结——而不是口头说「就按这版」。
先破误区:手板通过 ≠ 可以量产
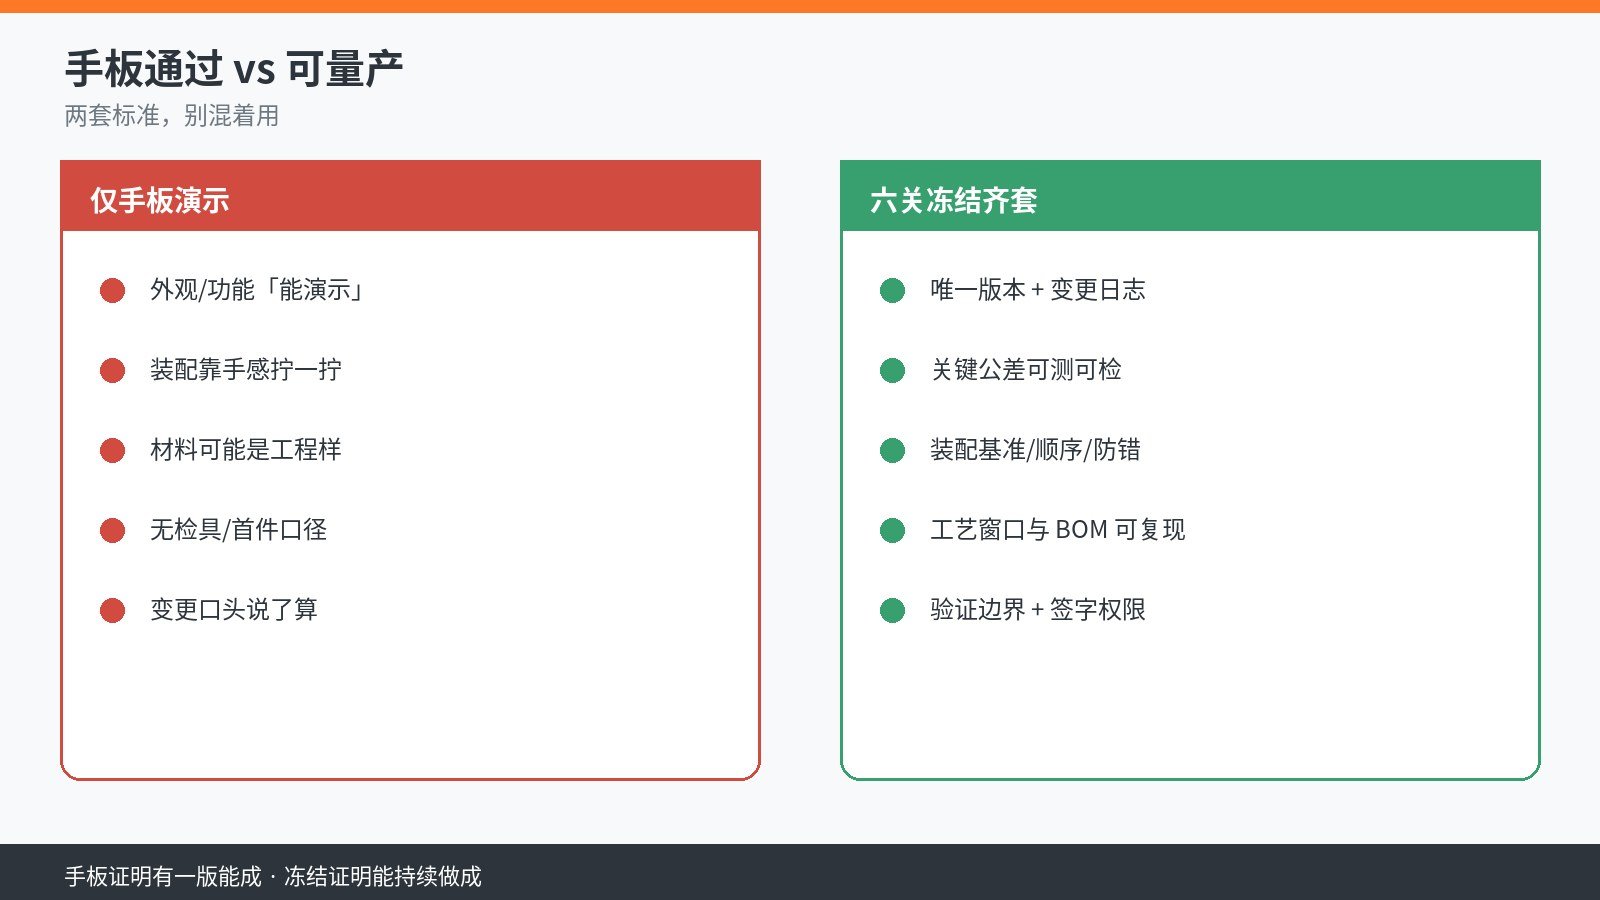
手板回答的是「这一版能不能演示功能/外观/装配手感」。量产要回答的是另一组问题:材料与工艺窗口是否稳定、公差链是否可测、装配基准是否唯一、BOM/外购件是否可采购复现、变更谁签字。
说白了:手板证明「有一版能成」;手板转量产检查清单证明「按冻结口径能持续做成」。两件事错开,后面就会在改模、换料、返工与扯皮上补学费。
若你还卡在开模交接资料齐不齐,先对照 开模前资料清单(7份);本稿聚焦手板之后、量产之前该冻哪 6 项。小批量试产还有更多关口,见 小批量试产前五关。
正确框架:手板转量产检查清单 ≈ 6 关必冻结
用一行记:
可转产量产准备度 = 版本与变更冻结 + 关键公差可测 + 装配基准统一 + 工艺窗口确认 + BOM/AVL 可复现 + 验证边界写清
缺任何一关,工厂都能先开工,但你买到的往往是「按对方默认假设跑出来的批次」。下面 6 关按顺序过;红灯不过,先别急着锁产线节奏。
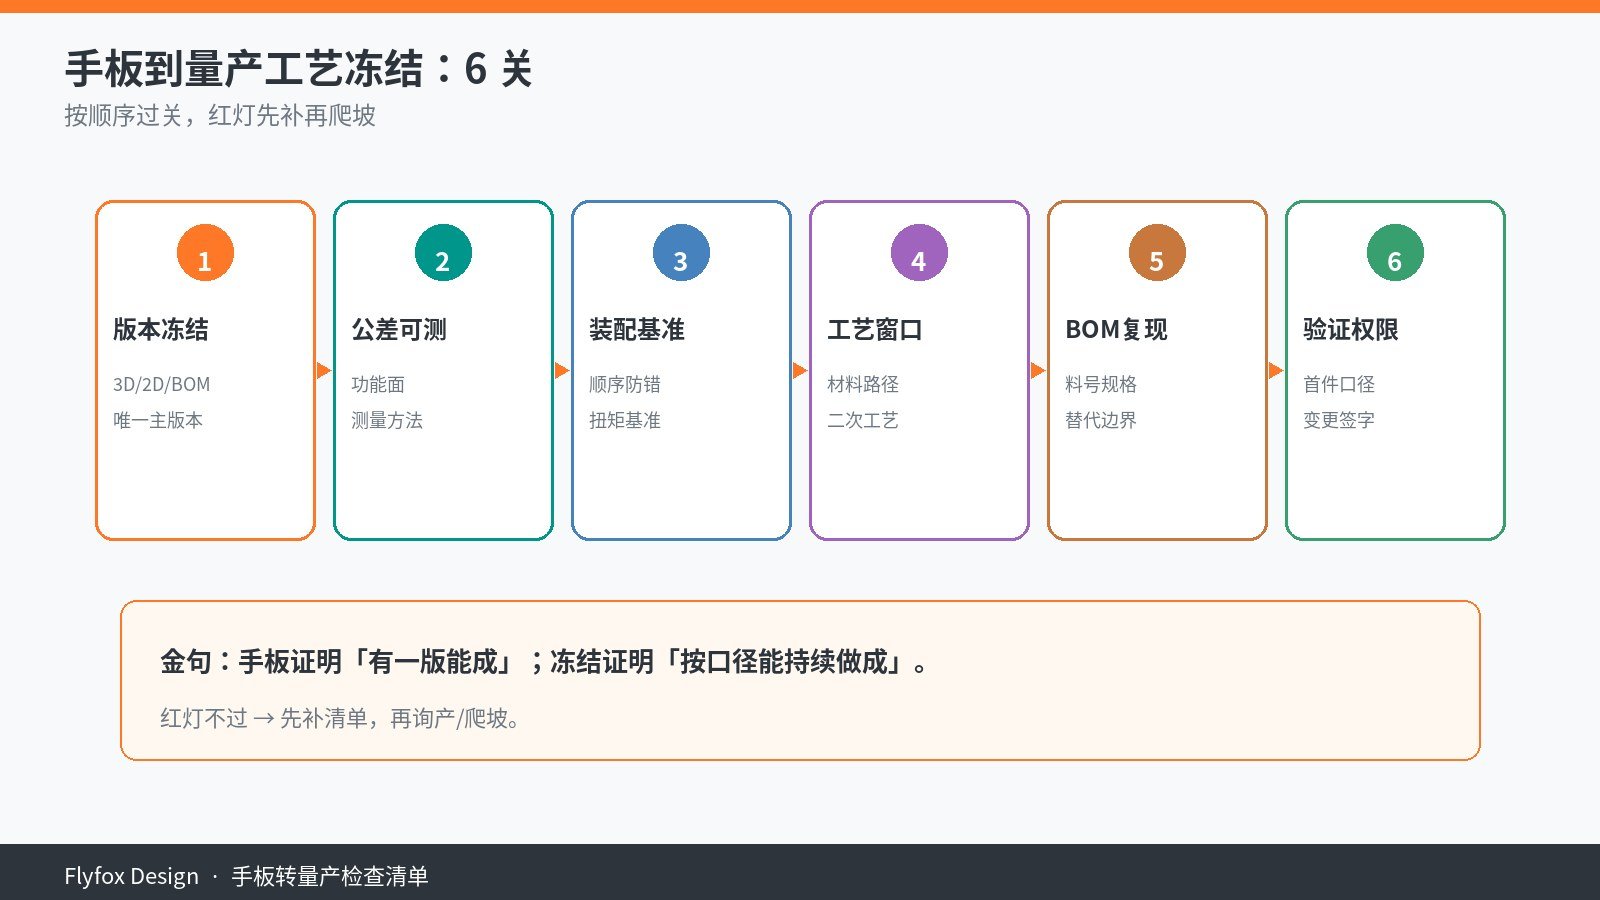
1. 图纸/3D/BOM 版本与变更冻结
BLUF:转产只认「冻结版」——文件名、版本号、日期、责任人写死;禁止「群里最新那版」。
至少包含:唯一主版本 3D/2D、BOM 与位号一致、变更摘要(改了什么、为何改、影响哪些零件)。手板阶段天天改外形可以理解;量产前必须有冻结机制,否则产线、检具、模具各干各的。
红灯:多「最终版」并存;手板零件与量产 BOM 对不上;改了一处结构却没同步装配/检具。
你该做的:指定唯一主版本 + 变更日志;开模/试产相关结论一并挂到该版本(可回看 开模前 DFM 五坑是否已闭环)。
2. 关键尺寸、公差链与测量方法
BLUF:不是所有尺寸同等重要;量产前要标出功能面/配合面,并给可测量公差与检具思路。
装配间隙、定位基准、密封面、按键行程、屏幕窗口……这些决定检具与首件怎么验。手板上「拧一拧就能装」不等于公差链在量产批次里成立。
红灯:全尺寸默认公差;功能面无基准;检具方案空白;手板报告只有照片无实测数据。
你该做的:一页「关键尺寸表」:尺寸—基准—公差—测量方法—是否进首件/检具。
3. 装配基准、顺序与防错
BLUF:量产装配要「基准唯一、顺序可教、装错装反能拦住」,不是靠老师傅手感。
写清:主基准与次基准、装配顺序、扭矩/卡扣次数、易反装零件的防错特征。手板一人装没问题;产线多人换班时,基准不清就会批量偏。
红灯:装配靠演示视频无文字顺序;对称件无防错;紧固件扭矩未写。
你该做的:装配一页纸:爆炸/顺序 + 基准图 + 防错点 + 关键扭矩。外观与结构衔接若仍打架,先补 外观与结构衔接六事。
4. 工艺路径与窗口冻结(含二次工艺)
BLUF:工艺不是「工厂看着办」;成型/机加/喷涂/丝印等路径与关键参数窗口要写清,能支撑报价与良率预期。
例如:注塑材料牌号与是否玻纤/阻燃;合模线/顶白允许面;喷涂厚度与色差光源;换料/换线后是否重做首件。工艺一变,公差与外观往往要重评——这正是「手板到量产工艺冻结」要提前锁的原因。
红灯:只写「ABS 差不多」;二次工艺事后加;手板用快固化胶、量产改超声波却未重验。
你该做的:零件—材料—工艺—二次工艺—窗口备注一页表;目标市场认证相关材料要求前置,别假装以后再说。
5. BOM / 外购件 / 可替代料边界
BLUF:量产 BOM 要可采购、可追溯;关键料有没有第二来源或书面接受的唯一来源,写清楚。
手板上用的样品件、淘宝件、工程样,常常对不上量产料号与批次一致性。转产前至少锁:关键外购件规格、可接受替代范围、长交期料识别。
红灯:BOM 与实物位号不一致;关键料无规格书;替代料「看着一样」无验证。
你该做的:冻结 BOM + 关键料规格附件;替代料必须写「允许/禁止 + 需重验项」。
6. 验证边界、首件口径与变更权限
BLUF:写清手板验证了什么、没验证什么;量产首件按什么过;改了谁有权批、要不要重走 DFM/检具。
外观手板过关 ≠ 结构公差过关;结构能装 ≠ 工艺窗口够;试产过一版 ≠ 换料后仍成立。验证边界写不清,最容易出现「手板明明可以啊」。
红灯:只有手板美图;无首件检查项;量产后仍天天改外形无冻结机制。
你该做的:验证结论一页 + 首件检查提纲 + 冻结签字(设计/结构/项目/可选工厂对接人)。没签字,就还没到「可以按量产节奏爬坡」。
一张表:手板转量产检查清单速查
| 关口 | 最少要有 | 常见缺口 |
|---|---|---|
| 版本冻结 | 唯一版本号+变更摘要 | 多「最终版」并存 |
| 公差可测 | 关键尺寸+测量方法 | 手板只有照片 |
| 装配基准 | 顺序+基准+防错 | 靠老师傅手感 |
| 工艺窗口 | 材料工艺+二次工艺 | 事后加喷涂/换胶 |
| BOM 复现 | 料号规格+替代边界 | 手板件≠量产件 |
| 验证与权限 | 验证边界+首件+签字 | 改外形无重评 |
转产前你可以先自问的 5 个问题
- 当前是不是唯一冻结版?谁保管主文件与 BOM?
- 关键配合尺寸有没有检具/首件量法,还是只靠手板「拧一拧」?
- 装配基准与防错写进作业了吗,换人装还会不会偏?
- 材料或二次工艺变了,公差与外观要不要重评?
- 量产后谁有权改外形/料号?改了如何重走验证?
五问过不去,优先补冻结,而不是催工厂「先上量」。阶段费用边界可对照 工业设计报价五块费用;需求还没写清时,先回 工业设计 Brief 七件事。
FAQ
手板过了,还要不要再做小批量试产?
多数硬件场景仍需要。手板验证边界有限;小批量试产才更接近真实工艺窗口、供应链与检测节奏。详见 小批量试产前五关。
公差要全标到很紧吗?
不必。要紧的是功能面/配合面可测、可检;一般尺寸用合理默认公差即可。过紧会抬成本,过松会装不上——关键尺寸表比「全图加严」更管用。
工艺冻结是不是等于永远不能改?
不是。冻结的是「当前量产基线」;要改可以,但必须走变更:影响评估、是否重做首件/DFM、谁签字。禁止口头改、群里改。
这和开模前资料清单有什么区别?
开模前资料清单偏「把可交接包交给模具/结构」;本稿偏「手板之后如何把公差/装配/工艺冻成可转产口径」。两者常前后衔接,可一起用。
手板验证通过 ≠ 可量产;量产前仍须过版本、公差、装配、工艺、BOM 与变更冻结等关口。
若你正卡在手板后、开模前或试产前,可带着目标市场、当前冻结版与手板结论,联系飞狐工业设计(青岛),我们按阶段帮你对缺口与下一步,而不是先甩一个笼统总价。服务与咨询入口见 工业设计服务;邮箱 sales@flyfoxdesign.com。