手板好看、能演示,是不是就能直接小批量?很多人到了试产节点才发现:装配对不上、料号买不到、检验标准说不清——不是工厂不行,是你把手板当成了量产。
小批量试产,不是“多打几套手板”,而是用接近量产的工艺、BOM 与质量标准,验证你能不能稳定复现。过不了下面五关,扩产只是把问题放大。
工业设计本身就要兼顾外观、可用性与可制造落地(可参考公开定义 Industrial design · Wikipedia)。手板证明“方向对不对”;小批量试产证明“能不能按规矩做出来”。
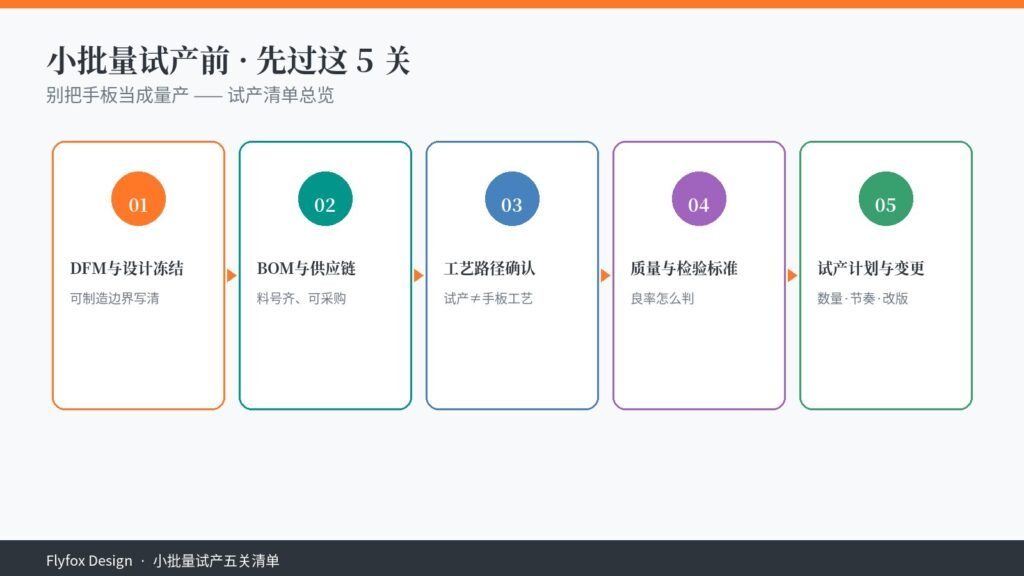
先破一个大误区:手板 ≠ 量产
手板的任务,往往是验证外观比例、装配关系、甚至演示功能。材料可以近似,工艺可以是 3D 打印、CNC、软胶复模——快、可改、数量少。
小批量试产要验证的是另一件事:用接近量产的工艺路径、可采购的料号、可落地的公差与检验标准,能不能稳定做出合格品。说白了:手板回答“像不像、通不通”;试产回答“稳不稳、能不能交”。
如果你还在用“手板厂那套工艺”直接上量,等于拿验证工具当生产线。相关边界,也可对照 硬件 MVP 四阶段:阶段目标不同,交付物与成功标准就必须不同。
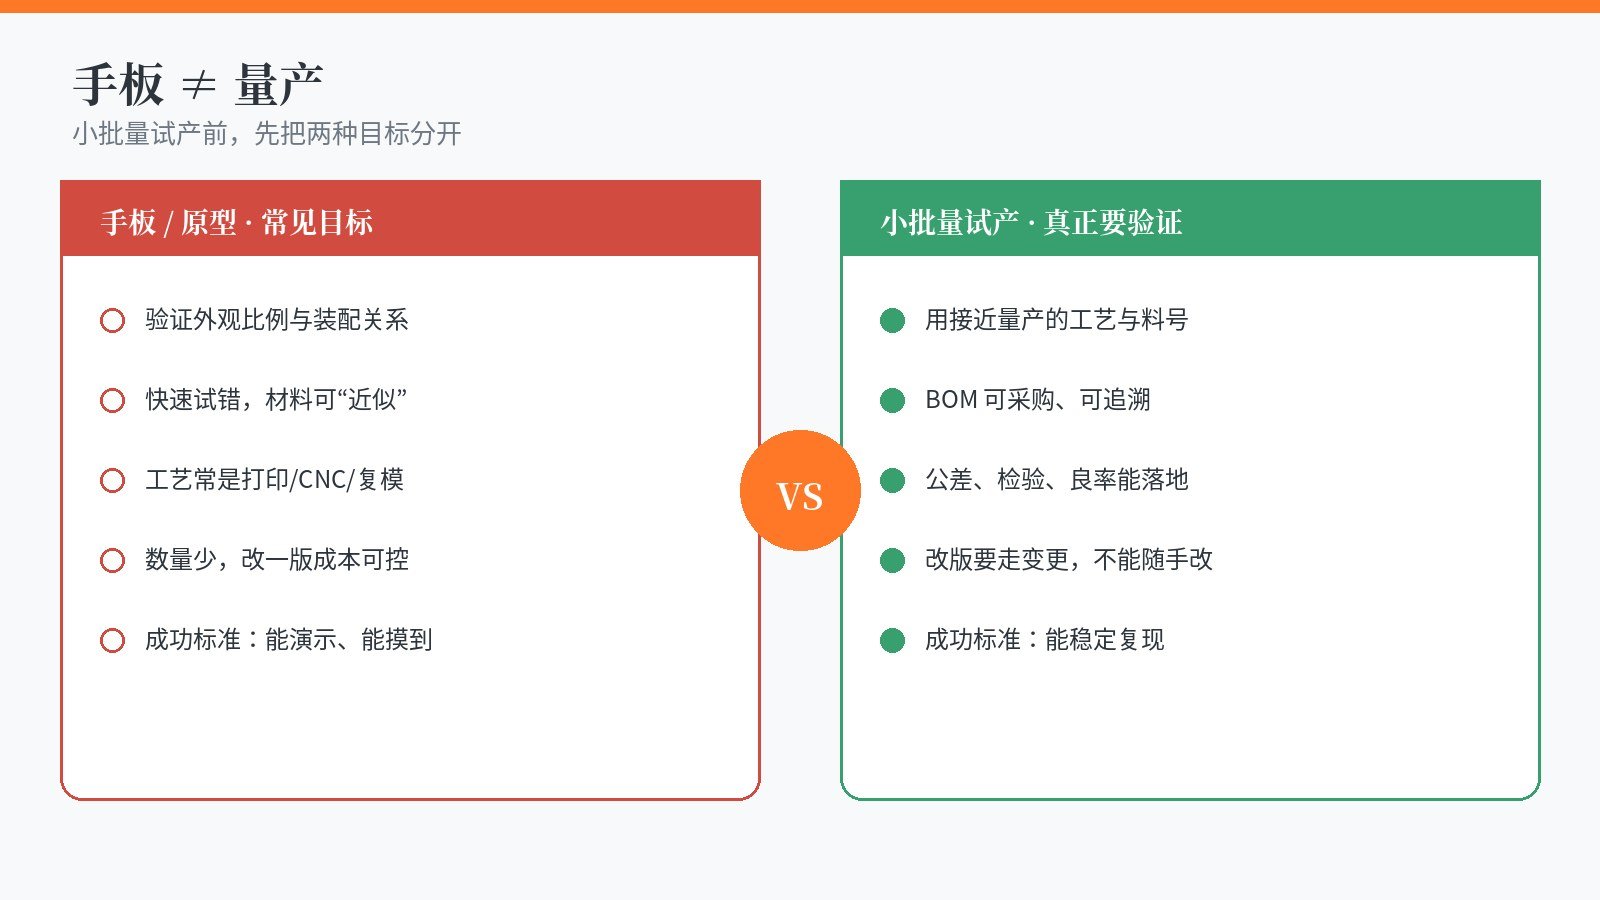
正确框架:小批量试产前先过这 5 关
把试产当成“过关”,而不是“多买几套样”。下面五关,几乎覆盖从可演示样机走到可复现小批量的常见卡点。每一关你都要问清:过关标准是什么、红灯信号是什么、谁拍板冻结。
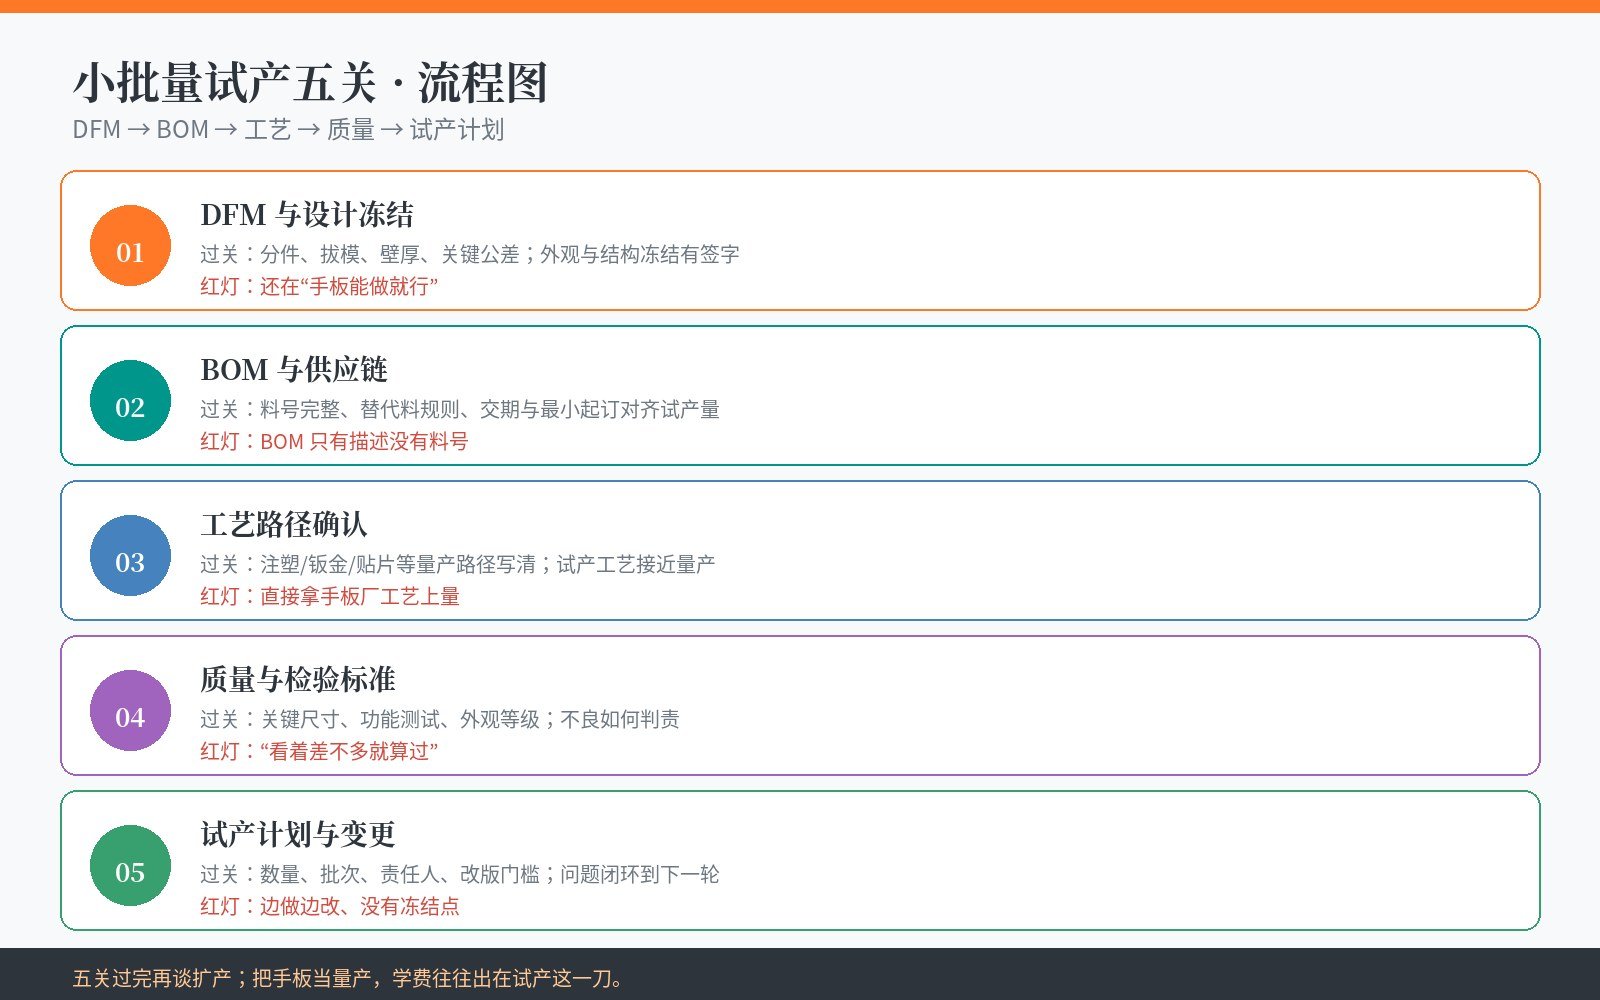
第 1 关:DFM 与设计冻结
过关标准:分件、拔模、壁厚、加强筋、关键公差与装配顺序说得清;外观与结构有明确冻结点,不是“再微调一下”。
红灯信号:还在拿手板结果当量产结论;关键尺寸只写“参考”;模具/工艺方一开口就发现造型必须改。
你该做的:开模或锁定量产工艺前,把可制造性检查做完。别等试产线上才发现倒扣、壁厚突变、装配干涉——那是把 DFM 欠的债,用交期和报废还。细节可看 开模前为什么必须做 DFM。
第 2 关:BOM 与供应链
过关标准:BOM 有完整料号(或明确选型),关键件有替代规则;交期、最小起订与试产数量匹配;版本可追溯。
红灯信号:BOM 只有中文描述、没有料号;“差不多的料先用着”;电子件、结构件、包材各管一摊,没人汇总。
你该做的:试产前把 BOM 当成合同附件来管。料买不到、料性不一致,后面工艺和检验都会跟着飘。BOM 不清,小批量试产只是在赌供应链运气。
第 3 关:工艺路径确认
过关标准:注塑、钣金、压铸、贴片、组装等路径写清;试产工艺尽量接近量产,而不是继续用手板工艺“顶一顶”。
红灯信号:CNC 样件效果很好,就默认注塑一定一样;软胶手板手感好,就默认量产硅胶/TPE 没问题;组装节拍、治具、扭矩完全没想过。
你该做的:问一句硬的:这一版试产,哪几道工序已经按量产路径走?哪几道还在“临时方案”?临时可以,但必须标注风险与退出条件。
第 4 关:质量与检验标准
过关标准:关键尺寸、功能测试、外观等级有书面标准;抽样或全检策略清楚;不良品如何隔离、如何复盘写得明白。
红灯信号:“看着差不多就算过”;检验全靠老师傅经验;外观争议没有等级样板;功能测试只测一次“通了就行”。
你该做的:试产的目的之一,就是把质量标准从口头变成可执行。没有标准,你得到的不是数据,是一堆意见。
第 5 关:试产计划与变更控制
过关标准:试产数量、批次、责任人、时间节点清楚;什么改动能现场拍板、什么改动必须回设计冻结;问题闭环到下一轮。
红灯信号:边做边改造型;现场口头改料号;没有版本号,出了问题找不到“当时用的是哪一版”。
你该做的:小批量试产要有“冻结点”。允许学习,但不允许无记录地乱改。改一次就要回到 DFM / BOM / 工艺 / 检验里同步更新——否则下一轮还是同一套坑。
对照清单:你现在卡在哪一关?
别急着下单扩量。用这张表快速自检——红灯越多,越不该把手板经验直接外推成量产结论。
| 关卡 | 过关看什么 | 常见红灯 |
|---|---|---|
| DFM与冻结 | 可制造边界、签字冻结 | 造型还能随便改 |
| BOM与供应链 | 料号、替代、交期 | 只有描述没有料号 |
| 工艺路径 | 接近量产的工序 | 仍用手板工艺顶量 |
| 质量检验 | 尺寸/功能/外观标准 | 看着差不多就算 |
| 计划与变更 | 批次、责任、改版门槛 | 现场口头乱改 |
一句话决策法:五关过完再谈扩产;关没过完,先补清单,别补库存。
什么时候该找专业团队?
不是每个项目都要一上来全包。但只要你接近下面任一状态,就该认真做试产清单,而不是继续“多打两套手板看看”:
- 手板已通过评审,准备谈模具或小批量供应商
- BOM 还在 Excel 里东拼西凑,料号与交期对不齐
- 工艺路径未定,却已经在谈“先做一批试试”
- 质量标准靠口头,外观争议没有等级样
- 现场改动能改三天,却没有变更记录与冻结点
需要从外观结构走到可制造落地,可看 工业设计服务;若还在估算阶段投入,也可对照 工业设计报价五块费用,把试产相关的结构、手板与工程对接范围问清楚。
FAQ
手板通过了,还要做小批量试产吗?
多数硬件产品需要。手板验证方向与装配;小批量试产验证工艺、BOM、质量与复现能力。跳过试产直接放量,常见结果是把未暴露的问题批量放大。
小批量试产数量怎么定?
没有万能数字。原则是:足够覆盖关键工序与检验样本,又能承受一次失败。数量要服从验证目标,而不是服从“看起来像量产”的心理。
试产阶段还能改外观吗?
能,但要走变更:同步 DFM、BOM、模具/工艺与检验标准。口头改一刀,后面全链路可能跟着改——那不是灵活,是失控。
DFM 和试产清单是什么关系?
DFM 是五关里的第一关底座:可制造边界不过,后面 BOM、工艺、检验都会反复扯皮。试产清单把 DFM 结论推进到供应链与质量执行。
最后总结
小批量试产的终点,不是“多做几套”,而是证明你能按接近量产的规矩,稳定复现合格品。
别把手板当成量产;先过五关,再谈扩产。
若你卡在「手板过了却不敢放量」,可接着对照手板转量产检查清单,把冻结、检验与变更责任再核对一遍。
今天就能做的三件事:
- 用五关表给当前项目打勾:哪关绿灯、哪关红灯、谁负责补。
- 把 BOM 从“描述清单”升级到“料号+交期+替代规则”。
- 写下试产冻结点:什么能改、什么必须回设计与检验同步。
如果你正从手板走向小批量、却卡在工艺或 BOM 对不齐,欢迎带着产品阶段、目标市场与大致预算区间来聊。飞狐工业设计可以帮你把试产清单落到可执行工作包——邮件 sales@flyfoxdesign.com,电话 +86 0532-82705885。