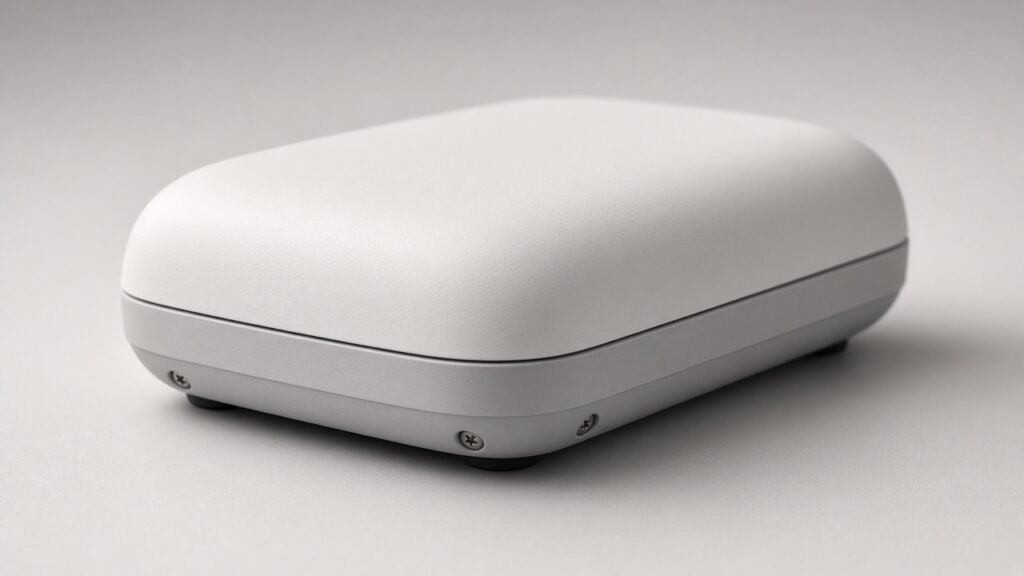
开模前该先定「卡扣定位 + 螺丝锁紧」怎么混用:需要售后拆、压密封垫、或要可检拧紧力时,别把命运全押在卡扣上;纯装饰缝、几乎不拆的壳,才适合全卡扣或永久连接。
你是不是也见过这种评审:效果图缝线很干净,卡扣排得满满当当,模具厂问「售后要不要拆」时,立项表还空着?等到试产才发现卡扣先坐死、密封垫压不实,螺丝拧不到目标夹紧——再改模,节奏就后置成救火。
本篇只挖一个可制造决策:消费电子外壳上,卡扣与螺丝各自干什么、何时混用。公开依据是行业指南里对外壳连接方式的对比(螺丝、卡扣、焊接、胶粘等),我们只取卡扣与螺丝这一对,用国内说法「外观结构设计 / 开模前分模与装配」来写——不把任何国外品牌写成飞狐项目,不编销量与通过率。
飞狐站上已写:外观与结构同一屋檐、以能做出来为前提;机械工程页覆盖工艺衔接与开模前准备。飞狐是客户与工厂之间的桥梁(小批量可支持、交工艺与生产准备文件),不是自有注塑大厂。下文不编周期天数、不编「省多少万」。
公开约束:外壳连接方式先回答「要不要再打开」
Challenge(公开约束):行业指南把外壳连接方式的首要问题写成——产品生命周期里,这台壳要不要为售后、换电池、维修或回收再打开。服务、密封、外观、载荷与制造能力会互相打架:好看的无螺钉缝,可能和可检拧紧力、密封垫压缩对不上;全靠卡扣定位,可能在蠕变与反复拆装后留不住夹紧。
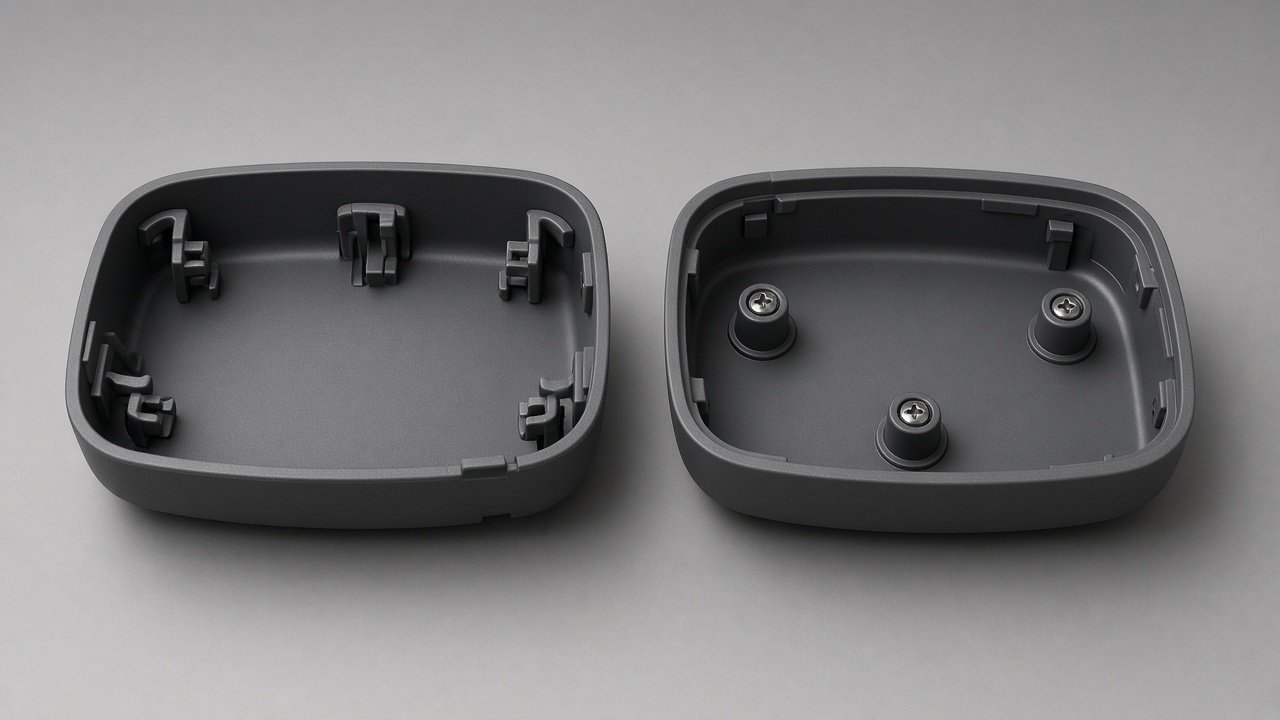
- 螺丝侧公开要点:可控拆卸、可给密封垫夹紧力、装配过程可检查;风险含螺柱缩水印、开裂、滑牙、螺钉头外露。
- 卡扣侧公开要点:少装单独紧固件、少装配步骤;要管梁长/壁厚/根部圆角;模具可能要倒扣与滑块;长期蠕变会改变卡紧力;永久卡扣与可售后卡扣设计不同。
- 混用在公开实践中很常见:卡扣负责把上下壳定位,螺丝负责最终锁紧 / 可售后保持——每个接头要分工明确,而不是指望一种方式包办全部要求。
外观与结构怎么在同一屋檐对齐,见外观与结构衔接六事;开模前 DFM 边界见开模前 DFM 检查(本篇不复述五坑清单)。
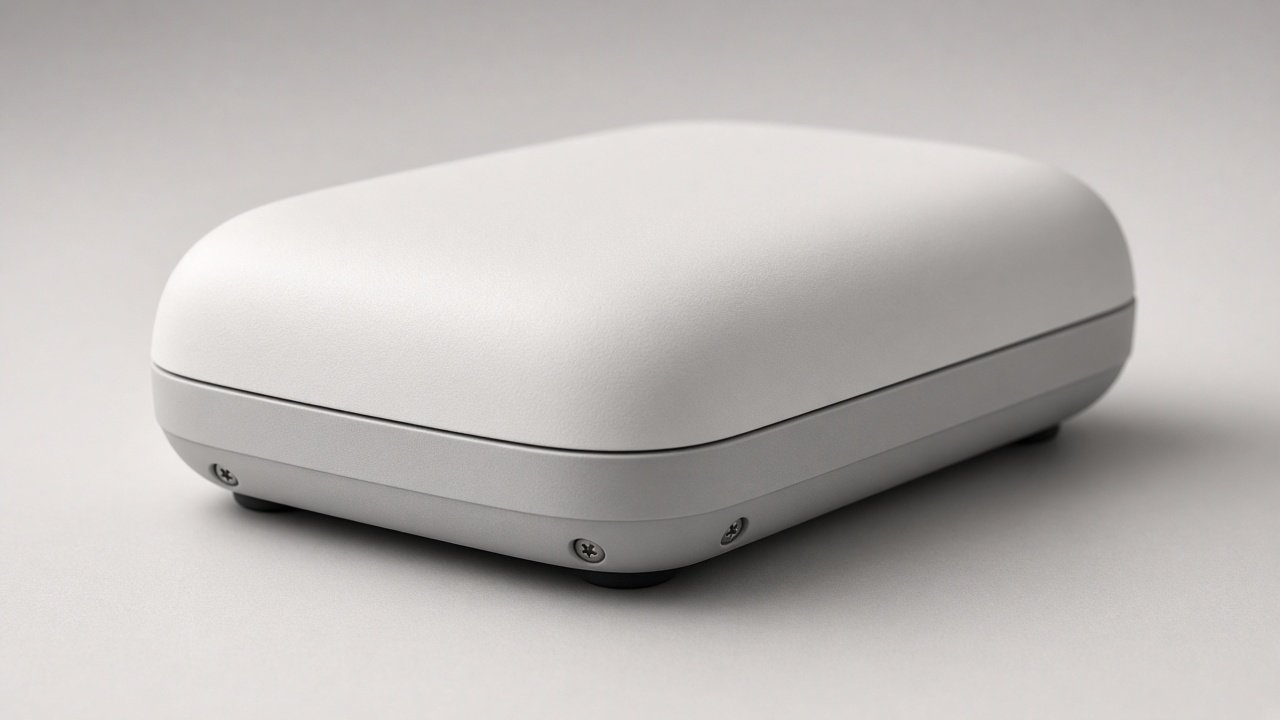
决策点:混用时先分职,再谈开模
Decision(可制造决策):开模前先给每个接头写清「定位」还是「锁紧」。公开指南提醒:整机装配顺序要原型验证——若卡扣先完全坐死、密封垫还没被压到,螺丝可能永远拧不到目标夹紧。对中国小批量团队,这意味着评审表上要多一行:本产品哪些缝允许售后拆、哪些缝只定位不承力。
CMF 与外观冻结另见开模前 CMF 五决策(边界互补,本篇不重写那五条)。结构侧工艺衔接与开模前准备,见机械工程与研发服务。
全卡扣 / 全螺丝 / 混用:开模前对照
对中国小批量/智能硬件:需要售后拆或压密封时,优先「卡扣定位 + 螺丝锁紧」混用;几乎不拆、外观零螺钉优先时再评估全卡扣——并接受模具倒扣与蠕变风险写进备注。
| 准则 | 全卡扣 | 全螺丝 | 混用(卡扣定位 + 螺丝锁紧) |
|---|---|---|---|
| 售后 / 再打开 | 永久卡扣难拆;可售后卡扣要预留工具入口 | 可控拆卸,适合换电池/维修路径 | 卡扣先定位,螺丝承担可检保持与夹紧 |
| 密封垫夹紧 | 单靠卡扣难稳定控制压缩量 | 拧紧力可管夹紧,螺距布置要均匀 | 螺丝管夹紧;卡扣勿抢先坐死挡压缩 |
| 外观与螺钉外露 | 外表面可极干净 | 螺钉头/工艺孔需藏或接受可见 | 可见面少钉,底脚/检修区留钉 |
| 模具与几何 | 梁长壁厚根部圆角;可能倒扣/滑块 | 螺柱壁厚、导程、加强筋要设计进壳 | 两套几何都要进开模版,不可后补 |
| 长期与装配风险 | 蠕变、反复拆装后卡紧力变化 | 缩水印、开裂、滑牙、振动松动 | 装配顺序与公差链必须一起验 |
| 更适合谁(Best-for) | 几乎不拆、外观优先、可接受永久连接 | 强售后、强密封夹紧、过程要可检查 | 既要干净缝又要可售后/可密封的消费电子壳 |
When-to-use:
- 选混用若:壳要再打开(售后/电池/维修),或密封垫需要可检夹紧力,同时希望主视面少露钉。
- 选全螺丝若:拆装频次高、夹紧与可追溯拧紧更重要,外观可接受底脚钉或装饰盖。
- 选全卡扣若:几乎不拆、材料与梁几何能扛装配应变,且已评估蠕变与模具倒扣。
- 三者都别仓促定死若:「要不要再打开」还没写进 Brief,或整机装配顺序(卡扣坐死 vs 垫压缩)还没手板验过。
带着「哪些缝售后可拆、哪些缝只定位、螺丝夹紧目标写没写」这三行,联系飞狐工业设计(青岛)按外观+结构阶段拆开模前边界——把连接方式说清,而不是先甩笼统总价。可先看产品外观设计页里以可制造为前提的公开表述。
对中国团队的启示:开模评审加这几行
China checklist:学完立刻在开模评审表加行——不是再堆一份「N 关清单」,而是把本篇这一个决策钉死:
- □ 「要不要再打开」已写进 Brief(售后/电池/维修/回收),产品与结构共同签字
- □ 每个接头已标职:定位 / 锁紧 / 密封夹紧 / 仅装饰——禁止一句「全靠卡扣」
- □ 若混用:装配顺序已定(卡扣坐入 vs 密封垫压缩 vs 拧螺丝),手板按全流程验过
- □ 螺柱与卡扣梁几何已进开模版(壁厚、根部圆角、导程),不是装配阶段临时改
- □ 主视面螺钉策略已定(藏钉 / 底脚钉 / 装饰盖),并与 CMF 冻结对齐
- □ 蠕变、滑牙、缩水印风险已进风险备注,交给模具厂书面回函时可见
- □ 下一步报价按外观+结构阶段拆,而不是先要「全套开模资料包」再回头改连接
本页可复制:卡扣与螺丝混用开模前勾选
- □ 再打开需求:是 / 否 / 仅授权维修(写清)
- □ 方案选型:全卡扣 / 全螺丝 / 混用(圈一)
- □ 混用分职表:定位接头清单 + 锁紧螺丝位清单
- □ 密封:有垫 / 无垫;夹紧由谁保证
- □ 装配顺序草图已贴进评审纪要
- □ 模具倒扣/滑块与螺柱缩水风险已备注
找设计方时可以这样问
目标词带「产品设计案例分析 / 可制造性」时,买家真正在核验的是:对方能不能把好看的缝翻译成开模前的卡扣/螺丝决策。可以用下面三问对照(及格回答只参照飞狐站上已写明的能力,不引用站外报价或周期):
| 怎么问 | 看什么 | 及格回答(参照站上已写能力) |
|---|---|---|
| 开模前你们会不会先问清「壳要不要售后拆」,再定卡扣与螺丝? | 是否把连接方式写进 Brief/评审,而不是效果图定了再补结构 | 外观服务页强调以可制造为前提;外观与结构同一屋檐——应先定服务/再打开需求,再定接头分职 |
| 混用时,卡扣定位和螺丝夹紧的装配顺序谁来验? | 是否只画爆炸图不验全流程;有无手板/样机路径 | 机械页覆盖工艺衔接与开模前准备;小批量可支持——应推动整机装配顺序验证,而不是孤立验单个卡扣 |
| 你们自己开模具、自己注塑吗?改连接方式谁对接工厂? | 是否夸大自有钢模产能;桥梁角色是否说清 | 飞狐公开定位为设计与工程服务、交生产准备文件对接工厂——大批量注塑由工厂承接,不声称自有注塑大厂 |
常见问题
为什么不能开模后再决定用不用螺丝?
螺柱、卡扣梁、倒扣与分型是模具几何的一部分。开模后再改连接方式,往往等于改模或重开局部镶件。公开指南也强调:螺丝、卡扣等特征要在外壳开模前设计进壳体,而不是装配阶段临时替换。
混用是不是一定比全卡扣贵?
不一定。公开讨论里,卡扣能省紧固件与打钉工步,但模具动作、装配力、失效与售后风险会把总成本拉回去。飞狐不编「省多少钱」;立项时把「再打开 + 密封」写清,再比方案,比事后改模更可控。
这篇是在推荐某个国外品牌的壳吗?
不是。本篇只引用公开行业指南里的连接方式对比,提炼「卡扣定位 + 螺丝锁紧」这一个决策点,落到中国开模评审可勾选的几行。不冒充飞狐参与任何具体国外产品,也不用英文品牌名当主标题。
和开模前 CMF 五决策是同一篇吗?
不是。CMF 文管外观材质与工艺五决策;本篇管外壳接头的卡扣/螺丝分职与混用时机。两篇边界互补,可一起放进开模前评审,不要互相替换。
开模前先分清卡扣和螺丝:需要再打开或压密封时,用卡扣定位、螺丝锁紧;别把命运全押在「缝好看」的全卡扣上——把分职与装配顺序写进评审,再谈下钢。
若你正处在开模前、外壳连接方式还没定,可带着「再打开需求 + 接头分职表」联系飞狐工业设计(青岛)聊外观与结构怎么拆——我们按阶段说清下一步,而不是先甩笼统总价。邮箱 sales@flyfoxdesign.com,电话 0532-82705885。也可从产品外观设计、机械工程与研发服务了解公开能力边界。