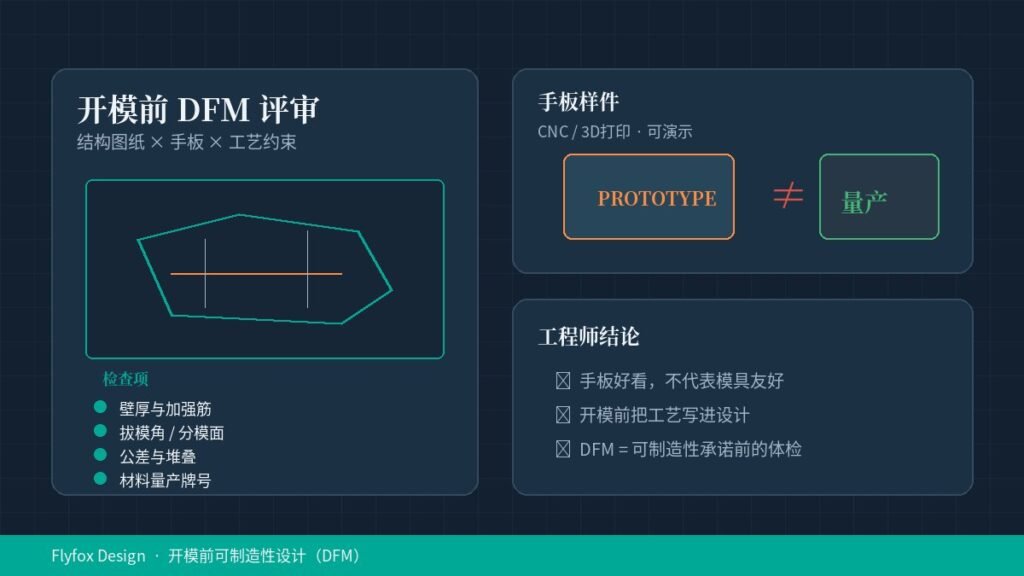
你是不是也遇到过这种场面:手板一拿出来,评审会全场点头——外观到位、功能能演示,于是有人说:「可以开模了。」过了几个月,模具改了一轮又一轮,缝隙、卡扣、良率、交期一起爆炸。问题往往不在工厂「不给力」,而在开模前没真正做 DFM。
关于 DFM 的工程定义,可参考公开资料 Design for manufacturability(Wikipedia):核心是把可制造性约束前移到设计阶段,而不是开模后再补课。
DFM(可制造性设计)= 在开模或量产承诺之前,把工艺、公差、材料、装配、供应链约束写进设计。手板能演示,不等于能稳定量产。今天就把「开模前为什么必须做 DFM」讲透,并给你一张能直接对照的五关清单。
先破四个常见误区
很多人不是不懂 DFM 这三个字母,而是把错误习惯当成了「正常流程」。先把坑点清楚,后面的框架才听得进去。
误区 1:把 CNC / 3D 打印手板当量产证明
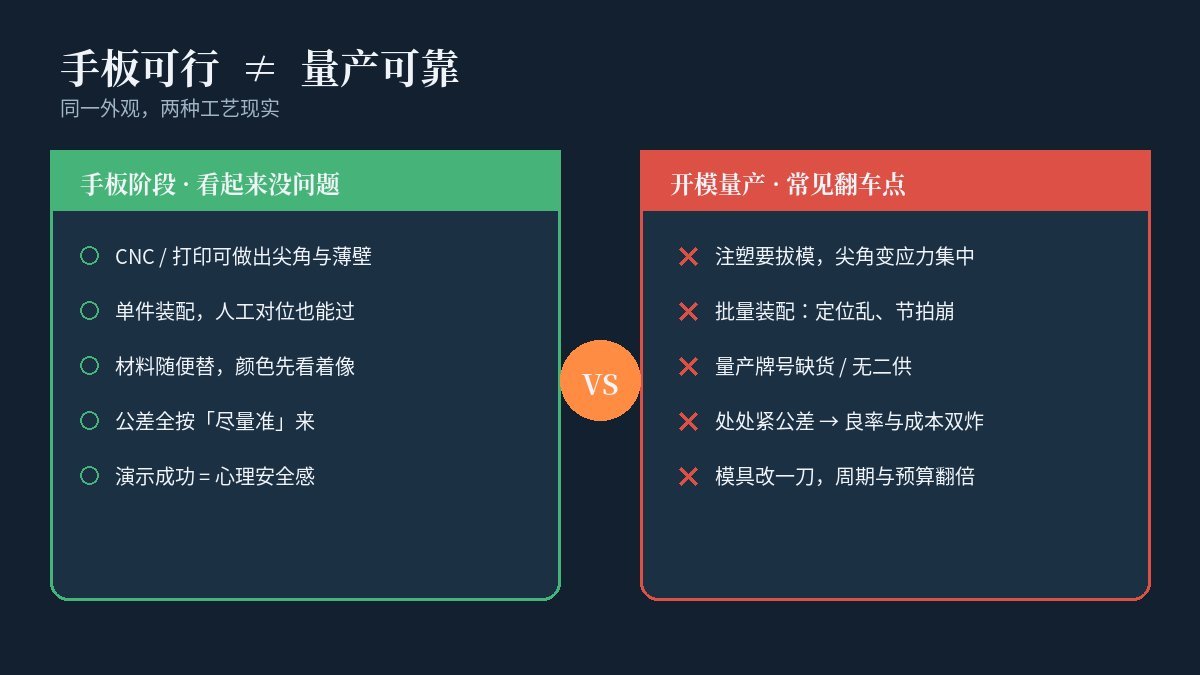
手板工艺很会「讨好」设计师。尖角、薄壁、零拔模、复杂内腔——CNC 和打印经常都能做出来。注塑、压铸、钣金批量生产时,这些特征会立刻变成:粘模、缩水、应力开裂、模具结构复杂到不敢报交期。
说白了:手板证明的是「单件能不能做出来」,不是「一万件能不能稳着做」。
误区 2:处处紧公差,以为越准越高级
公差不是态度问题,是成本与良率问题。关键配合面该紧就紧;外观缝、非配合孔、装饰筋,硬拉到「能加工到的极限」,工厂只能用筛选和返工陪你玩。结果是:图纸看起来很专业,报价和交期一起失控。
误区 3:外观定了才谈结构与工艺
「先定 CMF 和造型,结构以后补」——评审会上很常见。后面补的往往是:加滑块、加镶件、加二次加工,或者干脆改外观。工业设计如果不管可制造性,后面一定有人替你付学费。
误区 4:忽略二供与材料量产牌号
手板阶段随便找一款「颜色差不多、手感还行」的料,量产时发现:牌号停产、无认证版本、交期不稳、没有第二供应商。材料不是配色问题,是 BOM 与供应链问题。
正确框架:开模前 DFM 五关
别把 DFM 想成「模具厂给的一堆红笔批注」。更实用的做法,是在签字开模前,强制过五关:工艺路径、材料、公差与堆叠、装配(DFA)、开模/治具就绪。每一关都要有可验证结论,不是口头「应该没问题」。
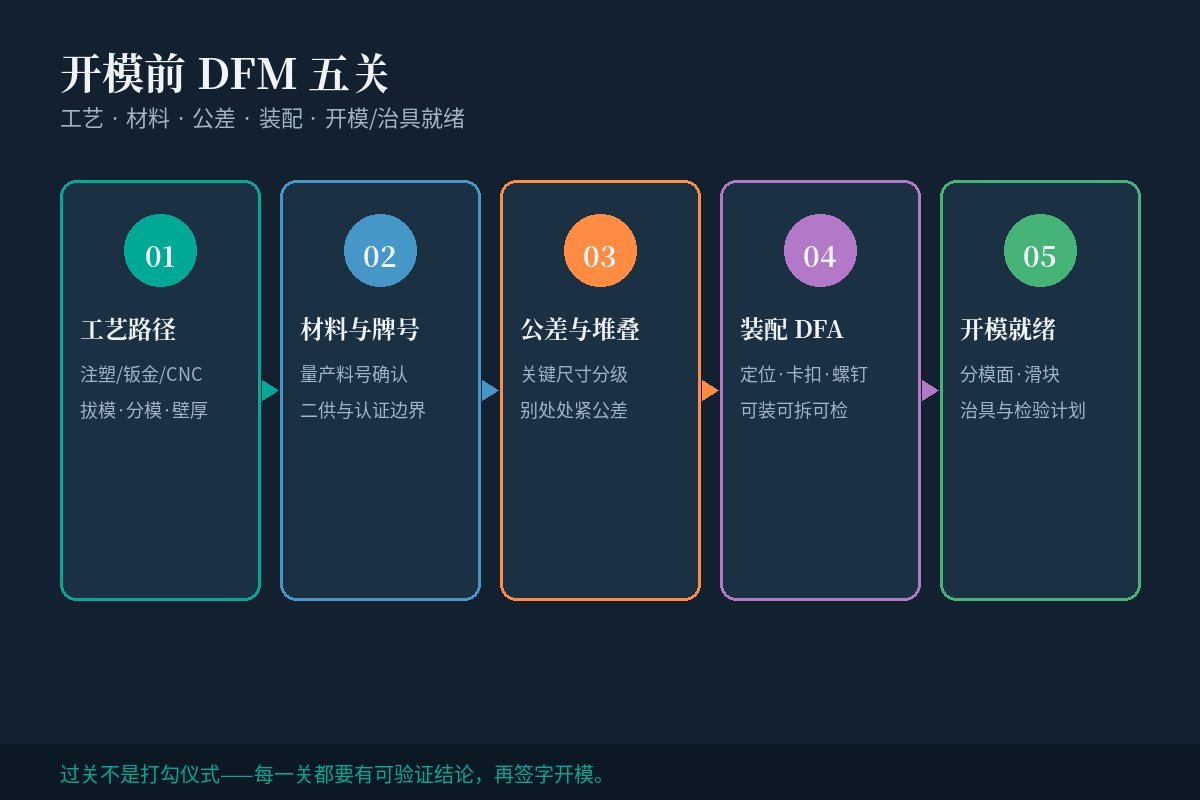
坑 / 关 1:工艺路径没选对
同一外观,注塑、钣金、CNC、压铸、软胶包胶,约束完全不同。开模前先问清:主工艺是什么?分模面大概在哪?要不要滑块/斜顶?壁厚是否均匀?加强筋会不会缩印?表面处理是喷涂、电镀还是免喷涂?
工艺没定,结构细节就是在空中画。
坑 / 关 2:材料只看手感,不看量产牌号
把目标材料写成可采购的量产牌号(含色号/改性要求),并确认:是否满足目标市场的阻燃、食接触、耐候等边界;有没有二供;手板料与量产料差异会不会改变强度、收缩、外观。
材料一换,尺寸与外观都可能「漂移」。别等到试模才第一次见面。
坑 / 关 3:公差与尺寸堆叠没算过
产品不是一张零件图,是一串配合。卡扣过盈、轴孔间隙、外观断差、屏幕与框的台阶——这些都会在公差堆叠里放大。开模前至少做:关键尺寸分级(关键 / 重要 / 一般)、配合链简算、标注基准与测量方法。
记住一句:处处紧公差,等于处处贵;关键处紧公差,才是工程。
坑 / 关 4:装配(DFA)只靠「人肉对位」
手板上两个人拿着零件对一会儿也能装上;产线上要可装、可拆、可检、可返修。检查:有没有防呆?螺丝数量是否能减?线束与密封件是否挡装配路径?工装夹具要不要提前设计?
装配设计做得差,量产节拍和售后返修会一起报复你。
坑 / 关 5:开模 / 治具其实还没就绪
「图纸发了」不等于「可以开模」。就绪清单至少包括:分模与抽芯方案达成一致、关键外观面与顶针位置可接受、试模与检验项目写清、治具/检具是否需要同步、改模决策人是谁。
模具一开,改一条圆角都可能很贵。开模是承诺,不是灵感。
开模前 DFM 对照清单(可直接打印)
把下面这张表丢进项目群,比再开一次「感觉可以了」的会有用得多。
| 关卡 | 必问问题 | 过关证据(示例) |
|---|---|---|
| 工艺路径 | 主工艺与备选工艺定了吗?拔模/分模/壁厚过了吗? | 工艺说明 + 结构会签记录 |
| 材料牌号 | 量产料号、色号、二供、认证边界清楚吗? | BOM 料号 + 供应商确认 |
| 公差堆叠 | 关键尺寸分级了吗?配合链算过吗? | 关键尺寸表 + 简要堆叠分析 |
| 装配 DFA | 防呆、工序、可检可拆想过吗? | 装配爆炸/工序草图 + 手板装配计时观察 |
| 开模就绪 | 分模方案、检验项、改模决策人确认了吗? | 开模评审纪要 + 试模计划 |
如果你正处在「概念到可演示样机」阶段,建议先把阶段边界看清,再决定何时启动开模前 DFM——可以对照这篇 硬件 MVP 四阶段;需要把 MVP 做成可验证实物时,再看 硬件 MVP 开发。
什么时候该认真做一轮 DFM?
不是每个项目第一天就要上全套 DFM 报告。但只要你接近下面任一状态,就该认真做:
- 准备付模具定金或锁死开模排期
- 外观已接近冻结,结构却还在「手板能装」阶段
- 目标市场有明确材料/认证约束
- 计划小批量后快速放量,容错空间小
- 多零件配合多,外观缝与手感是卖点
外观、结构与可制造性怎么一起推进,可以参考飞狐的 工业设计服务;偏结构落地与工程细节时,也可看 机械工程服务。
FAQ
手板都装得上,还需要 DFM 吗?
需要。手板装配成功,只能说明「当前这套单件与人工条件」可行。量产换工艺、换材料收缩、换批量装配方式后,风险会重新出现。DFM 要回答的是批量条件下的稳定性。
DFM 一定要等模具厂来做吗?
模具厂的意见很重要,但不该是你第一次认真想工艺的时刻。设计侧应提前完成工艺路径、公差策略、材料与装配约束;再与模具/供应商对表,效率更高,扯皮更少。
软模 / 简易模可以跳过 DFM 吗?
不能当借口跳过。软模往往用来验证浇口、收缩、外观与装配,本身就是 DFM 验证手段。跳过分析直接开软模,一样可能在错误方向上烧时间和预算。
DFM 和硬件 MVP 是什么关系?
MVP 强调更早暴露功能与系统风险;DFM 强调在量产承诺前暴露制造风险。很多团队卡在「演示成功却开不了模」——缺的就是从功能原型走到可制造设计的这一步。
最后总结
开模前做 DFM,不是拖延,而是买保险。
手板好看只是开场;量产可靠,才是终局。
今天就能做的三件事:
- 对照上面五关,把「只有口头结论、没有证据」的项标红。
- 把材料从「感觉像 ABS」改成可采购的量产牌号,并问一句有没有二供。
- 冻结外观前,强制开一次工艺与装配短会——比开模后改圆角便宜太多。
如果你已经有产品方向,正卡在手板与开模之间,欢迎带着产品阶段、目标市场与大致预算区间来聊。飞狐工业设计可以帮你把可制造性约束写回设计,而不是等模具出来再补课——从 工业设计服务,到需要时衔接更完整的 产品开发服务。
相关阅读
同簇开模前文建议继续读:出口硬件外观设计·可换件与接口(开模前)、开模前先分清卡扣和螺丝、外观与结构衔接六事、模具厂技术对接。